EN
Երբ արտադրողներն ու դիզայներները սահմանում են վիտրական սահմանափակություն գործիքների ցուցադրման, լոգարանի կառուցվածքի կամ ինտելեկտուալ սարքի ինտերֆեյսի համար չափային ճշգրտությունը ոչ թե ընտրովի է, այլ ապրանքի որակի հիմքն է: Նույնիսկ մեկ միլիմետրի մեկ տասներորդ մասի շեղումը կարող է բերել ապակու սալի չհամապատասխանելու տեղադրման փորձարկումներին, լարվածության ճաքերի առաջացման կամ վերջնական հավաքվածքի որակի վատացման: Այս պատճառներով կարևոր է հասկանալ, թե ինչու է լազերային կտրման տեխնոլոգիան ապահովում բարձր ճշգրտություն, եթե դուք մատակարարում եք, սահմանում եք կամ մշակում եք ապակու սալ ցանկացած չափսով:
Լազերային կտրումը հիմնարարորեն փոխել է ապակու սալիկը ձևավորելու հնարավորությունները: Ի տարբերություն մեխանիկական գծանշման և կոտրման, որը կախված է օպերատորի վարպետությունից և ֆիզիկական ուժից, լազերային կտրումը կիրառում է ճշգրիտ վերահսկվող էներգիայի ճառագայթ, որը հետևում է թվային ճանապարհին՝ կրկնվող ճշգրտությամբ: Այս եղանակով արտադրված յուրաքանչյուր ապակու սալիկ օգտվում է նույն ծրագրավորված երկրաչափությունից, այսինքն՝ առաջին և հազարերորդ մասնիկները ունեն նույն չափսերը: Այս համատեղելիությունն է, որը լազերային կտրումը դարձնում է ճշգրտության ստանդարտ տեխնոլոգիան մրցունակ արդյունաբերական միջավայրերում ապակու սալիկների ճշգրիտ արտադրության համար:
Լազերային ճշգրտության ֆիզիկան ապակու սալիկի վրա
Ինչպես է լազերային ճառագայթը փոխազդում ապակու հետ
Ապակու սալիկը կտրելու համար օգտագործվող լազերային ճառագայթը կենտրոնացվում է այնքան փոքր կետի, որը հաճախ չափվում է միկրոններով: Այս կենտրոնացված էներգիան ստեղծում է ապակու սալիկի նյութում բավականին տեղային ջերմային գրադիենտ, որը թույլ է տալիս կտրման գծին հետևել ծրագրավորված գծին՝ նվազագույն կողային շեղումներով: Քանի որ ճառագայթը երբեք ֆիզիկապես չի շփվում ապակու սալիկի մակերեսի հետ՝ ինչպես դա անում է սուրը, այդ պատճառով նյութը չի մղվում կամ շարժվում իր նախատեսված ճանապարհից մեխանիկական ճնշման ազդեցությամբ: Արդյունքում ստացվում է ապակու սալիկի եզր, որը ճշգրիտ համապատասխանում է թվային դիզայնին՝ միլիմետրից փոքր ճշգրտությամբ:
Ապակին ամորֆ մարմին է, այսինքն՝ նրա ներքին կառուցվածքը չի հետևում բյուրեղային կառուցվածքի։ Այս հատկանիշը իրականում առավելություն է տալիս լազերային կտրմանը, քանի որ ապակու սալիկը չունի նախընտրելի ճեղքման ուղղություններ՝ ինչպես բյուրեղային նյութերը։ Լազերը կարող է ուղղել կտրումը ապակու սալիկի վրայով ցանկացած վեկտորով՝ առանց մարմնի բյուրեղային կառուցվածքի դիմադրության, և հենց դրա շնորհիվ հնարավոր է ստանալ բարդ ձևեր, կորեր և փոքր շառավիղներ ապակու սալիկի վրա՝ առանց եզրի որակի վատացման։
Ջերմային վերահսկում և եզրի որակ
Ժամանակակից լազերային համակարգերը վերահսկվող ջերմային ցիկլեր են կիրառում ապակու մակերեսի վրա՝ խիստ վերահսկելով ջերմային ազդեցության գոտին: Պուլսերի հաճախականության, ճառագայթի արագության և ֆոկուսավորման խորության կարգավորմամբ օպերատորներն ապահովում են, որ յուրաքանչյուր ապակու մակերես ստանա ճիշտ այնքան էներգիա, որքանը անհրաժեշտ է մաքուր բաժանում սկսելու համար՝ առանց եզրի երկայնքով միկրոճեղքեր առաջացնելու: Լավ մշակված ապակու մակերեսի եզրը հարթ է, համասեռ և ազատ է մեխանիկական կտրման ժամանակ սովորաբար առաջացող մասնիկներից: Սա ուղղակիորեն արտացոլվում է չափային ճշգրտության վրա, քանի որ մասնիկներով լցված կամ անհամասեռ եզրը փոխում է ապակու մակերեսի իրական չափը և ստեղծում է հավաքման խնդիրներ:
Յուրաքանչյուր ապակու մակերեսի համար թվային ծրագրավորում և կրկնելիություն
CNC-ի ինտեգրում և նախագծումից կտրման աշխատանքային հոսք
Լազերով կտրված ապակու սալիկի ճշգրտությունը անբաժանելի է թվային աշխատանքային հոսքից, որը կառավարում է կտրման համակարգը: Յուրաքանչյուր ապակու սալիկի սահանդակը՝ երկարությունը, լայնությունը, անցքերի դիրքերը, սալիկների տեղադրումը և անկյունների շառավիղները, մուտքագրվում է ճշգրիտ CAD ֆայլում և թարգմանվում մեքենայի հրահանգների: Լազերային համակարգը հետևում է այդ հրահանգներին՝ առանց մեկնաբանման կամ ձեռքով ճշգրտման, այսինքն՝ մարդկային սխալները վերացվում են կտրման փուլից: Արդյունքում՝ արդյունքում ապակու սալիկը կարող է համապատասխանել 0,5 մմ թույլատրելի շեղման սահանդակին կամ համապատասխանել բարդ կոնտուրավորված շրջանակին, CNC-ով կառավարվող լազերը ճշգրիտ և համասեռ կրկնում է նախագիծը ամբողջ սալիկների շարքում:
Կրկնվողությունը թվային լազերային կտրման հիմնական առավելությունն է ապակե սալիկների արտադրության մեջ: Ավանդական ապակե սալիկների մշակման ժամանակ յուրաքանչյուր օպերատորի կտրումը փոքր-ինչ տարբերվում է՝ կախված ձեռքի ճնշումից, գործիքի մաշվածությունից և հոգնածությունից: Լազերային համակարգերը այդ փոփոխականները ամբողջովին վերացնում են: Երբ ապակե սալիկի ծրագիրը ստուգված է, այդ ֆայլից արտադրված յուրաքանչյուր հաջորդ ապակե սալիկ կունենա նույն չափագրական պրոֆիլը: Այս կանխատեսելիությունը կրիտիկական է բժշկական սարքավորումների և ինտելեկտուալ տնտեսություն սարքերի արդյունաբերություններում, որտեղ ապակե սալիկը պետք է ճշգրիտ համատեղվի ճշգրիտ ձուլված կապարների հետ, որոնք չեն թույլատրում չափսերի որևէ շեղում:
Իրական ժամանակում մոնիտորինգ և որակի հետադարձ կապ
Առաջադեմ լազերային կտրման գծերը ներառում են գործընթացի ընթացքում չափման համակարգեր, որոնք ստուգում են յուրաքանչյուր ապակու սալի չափսերը՝ երբ այն դուրս է գալիս կտրման փուլից: Սենսորները գրանցում են ապակու սալի իրական եզրի դիրքը և իրական ժամանակում համեմատում են այն ծրագրավորված թիրախի հետ: Եթե ապակու որևէ սալ շեղվում է ընդունելի թույլատրելի սխալի սահմանից դուրս, համակարգը անմիջապես նշում է այն՝ կանխելով որակի չհամապատասխանող ապակու սալերի արտադրական գծի հետագա շարժումը: Այս փակ համակարգի հետադարձ կապը ապահովում է, որ յուրաքանչյուր ապակու սալ, որը հասնում է սպառողին, համապատասխանում է սահմանված չափային ստանդարտներին՝ առանց միայն արտադրամասի վերջում կատարվող ստուգման վրա հիմնվելու:
Պրակտիկ առավելություններ ապակու արտադրանքների անհատականացված կիրառման համար
Ինստրումենտների և վանեկային սենյակների համար ապակու սալերի պահանջների բավարարում
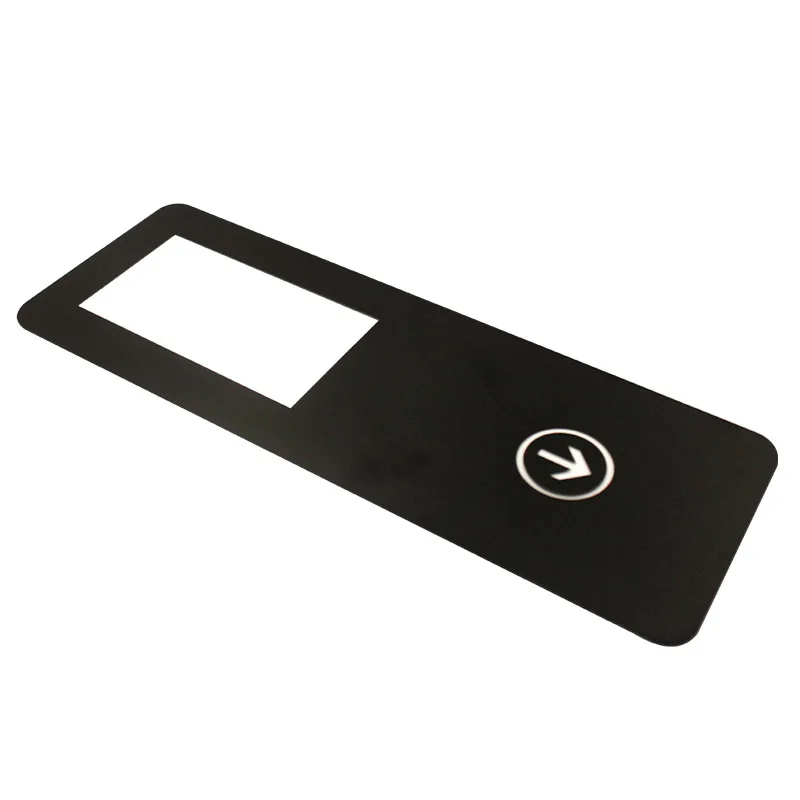
Պատուհանների ստուգման համար օգտագործվող ապակու մակերեսային մասեր, մասնավորապես սարքերում և լուսավորված սենյակներում օգտագործվողները, պահանջում են ինչպես ճշգրտություն, այնպես էլ մակերեսի ամբողջականություն: Սարքի ապակու մակերեսային մասը պետք է ճշգրիտ համապատասխանի զգայուն պատուհաններին, ցուցադրման շրջանակներին և ամրացման մասերին: Ապակու մակերեսային մասի ցանկացած չափային սխալ կառաջացնի ճեղքեր, որոնք թույլ կտան խոնավի ներթափանցում կամ կարող են խաթարել օպտիկական ճանապարհը: Լազերային կտրումը բավարարում է այս պահանջները՝ ստեղծելով սարքի ապակու մակերեսային մաս, որն ունի ճշգրիտ անցքերի դիրք, ճշգրիտ արտաքին չափեր և մաքուր եզրեր, որոնք հուսալիորեն ամրացվում են առանց լրացուցիչ մշակման: Լուսավորված սենյակներում օգտագործվող ապակու մակերեսային մասերը նույնպես նույն պահանջների են ենթարակվում, որտեղ սխալ չափերով ապակու մակերեսային մասը կարող է կանխել դռների մեխանիզմների ճշգրիտ փակումը կամ թույլ տալ ջրի արտահոսումը մակերեսային մասերի միացման տեղերում:
Ճշգրիտ ապակու մակերեսային մասի վրա էկրանային տպագրության համապատասխանեցում
Շատ ապակյա սալիկների արտադրանքներ պահանջում են էկրանային տպագրությամբ ստացված գրաֆիկա, սանդղակներ կամ ֆունկցիոնալ նշաններ, որոնք պետք է ճշգրիտ համատեղվեն ապակյա սալիկի ֆիզիկական եզրի հետ: Երբ ապակյա սալիկների չափսերը միատեսակ են ամբողջ արտադրական շարքում, էկրանային տպագրության ռեգիստրացիան կայուն է և տպագրված տարրերը ամեն անգամ ճիշտ դիրքում են հայտնվում: Եթե ապակյա սալիկների չափսերը տարբերվում են մեկ սալիկից մյուսին, տպագրված գրաֆիկան տեղաշարժվում է եզրի նկատմամբ, ինչը տեսանելի անհամատեղում է ստեղծում՝ վատացնելով ինչպես ֆունկցիոնալությունը, այնպես էլ տեսքը: Լազերային կտրումը ապահովում է, որ էկրանային տպագրված շարքի յուրաքանչյուր ապակյա սալիկ սկսվի նույն չափային հիմքից, ինչը հնարավորություն է տալիս ձեռք բերել և վերարտադրել ճշգրիտ ռեգիստրացիա:
Հաճախադեպ տրվող հարցեր
Կարելի՞ է լազերային կտրում օգտագործել թերմոկայունացված ապակյա սալիկների վրա:
Լազերային կտրումը սովորաբար կիրառվում է ապակու թիթեղի վրա մինչև թերմային մշակումը, քանի որ թերմային մշակված ապակու թիթեղի ներքին լարվածությունը դժվարացնում է թերմային մշակումից հետո կատարվող կտրումը: Ապակու թիթեղը նախ կտրվում, եզրավորվում և պատվածքավորվում է իր վերջնական չափսերով, այնուհետև ենթարկվում է թերմային մշակման ջերմային մշակմանը: Այս հաջորդականությունը ապահովում է, որ ապակու թիթեղը ձեռք բերի իր անհրաժեշտ ձևը՝ լազերային ճշգրտությամբ, մինչև թերմային մշակման կառուցվածքային ամրությունը ավելացվի:
Ինչ չափով են ճշգրտված լազերային կտրված ապակու թիթեղի համար ստացվող թույլատրելի շեղումները:
Կախված ապակու թիթեղի հաստությունից և օգտագործվող լազերային համակարգից՝ ճշգրիտ ապակու թիթեղի համար սովորաբար հասանելի են 0,1–0,3 մմ չափով մինուս-պլյուս չափային թույլատրելի շեղումներ: Այս ճշգրտության մակարդակը շատ ավելի բարձր է, քան մեխանիկական կտրումը հավաստիապես կարող է տրամադրել, և բավարարում է պահանջվող կիրառումների համար, այդ թվում՝ սարքերի կապույտների, ինտելեկտուալ սարքերի ինտերֆեյսների և վանային կառուցվածքների ապակու թիթեղների համար:
Արդյո՞ք լազերային կտրումը ազդում է ապակու թիթեղի ամրության վրա:
Երբ լազերային պարամետրերը ճիշտ են կարգավորված տվյալ ապակու թիթեղի նյութի և հաստության համար, ջերմային ազդեցության գոտին մնում է շատ նեղ, իսկ ապակու թիթեղի ընդհանուր ամրությունը չի նվազում նշանակելիորեն: Լազերով կտրված ապակու թիթեղի եզրերի ճիշտ մշակումը հետագայում բարելավում է ապակու թիթեղի եզրային ամրությունը՝ վերացնելով մակերեսի ցանկացած միկրոտատանտեսություն: Ճիշտ մշակված ապակու թիթեղը պահպանում է առատ մեխանիկական կատարում ինչպես ֆունկցիոնալ, այնպես էլ դեկորատիվ կիրառումների համար: